Artykuł sponsorowany
Dlaczego tolerancje i struktura srebra 925 decydują o równym połysku w serii
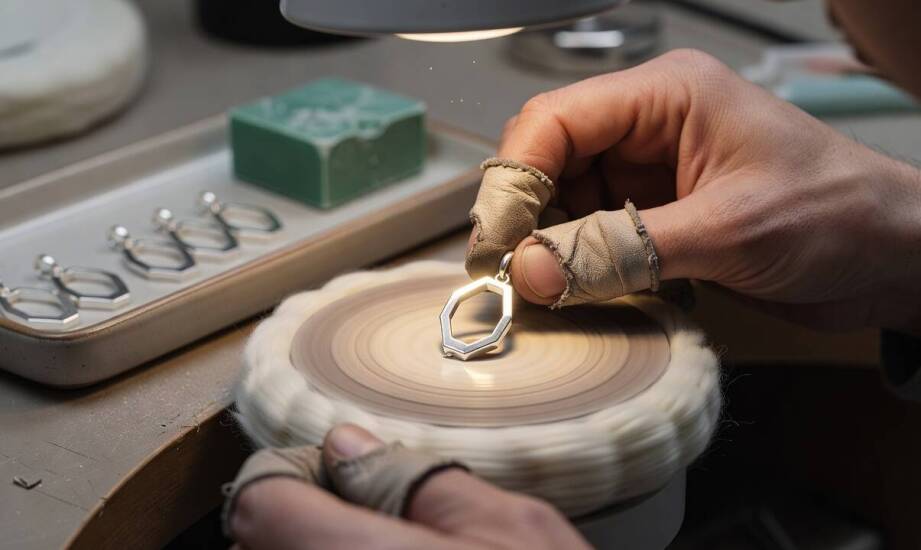
W produkcji seryjnej biżuterii ze srebra próby 925 równomierny połysk całej partii zależy od precyzyjnych parametrów wymiarowych oraz jednorodnej mikrostruktury zastosowanego stopu. Nawet minimalne odchylenia w budowie krystalicznej metalu potrafią uwidocznić się dopiero na końcowym etapie, po mechanicznym szlifowaniu i polerowaniu powierzchni. Stanowi to duże wyzwanie techniczne zwłaszcza przy obróbce bardzo drobnych, powtarzalnych elementów, gdzie jednolity wygląd wykończenia ma kluczowe znaczenie dla odbiorców hurtowych oraz końcowych producentów. Zrozumienie mechanizmów fizycznych zachodzących na styku powierzchni stopu i materiału ściernego pozwala zminimalizować ryzyko powstawania smug, zmatowień oraz niepożądanych defektów optycznych. Osiągnięcie idealnej tafli wymaga ścisłej kontroli każdego etapu przygotowania metalu.
Wpływ powtarzalnej geometrii na kontakt z narzędziem polerskim
Elementy jubilerskie o zróżnicowanej grubości lub nieregularnym kształcie stykają się z narzędziami ściernymi pod nieprzewidywalnym kątem i ze zmiennym naciskiem roboczym. Na wszelkich krawędziach, załamaniach i wystających fragmentach siła tarcia lokalnie wzrasta w sposób niekontrolowany. Wywołuje to mikroskopijne przegrzania materiału oraz punktową zmianę twardości powierzchniowej, która odmiennie reaguje na kolejne etapy polerowania. W procesach masowych, takich jak obróbka bębnowa lub wibracyjna, nieco mniejsze detale ścierają się zauważalnie intensywniej niż te wykazujące nadmiar materiału. Prowadzi to do nierównomiernego ubytku wierzchniej warstwy i wyraźnych różnic w finalnym stopniu połysku po zakończeniu pełnego cyklu maszynowego.
Zastosowanie rygorystycznych norm wymiarowych w masowej produkcji komponentów jubilerskich zapewnia przewidywalny i równomierny rozkład sił podczas wykańczania mechanicznego. Odchylenia przekraczające założone ramy technologiczne znacząco zwiększają ryzyko powstawania miejscowych zaciągnięć oraz smug widocznych na rozległych, gładkich płaszczyznach detalu. Ścisła kontrola geometrii między poszczególnymi dostawami umożliwia utrzymanie identycznego efektu wizualnego na całej serii produkcyjnej przeznaczonej do dalszego montażu. Stabilność fizycznych parametrów odgrywa decydującą rolę nie tylko przy tradycyjnej, ręcznej obróbce w warsztacie, ale przede wszystkim w zautomatyzowanych procesach galwanicznych, gdzie każdy ubytek przygotowawczy determinuje jakość późniejszej powłoki.
Mikrostruktura stopu srebra a powstawanie defektów wizualnych
Standardowe srebro próby 925 składa się z 92,5% czystego metalu oraz 7,5% domieszki miedzi, która poprawia właściwości mechaniczne materiału. W wewnętrznej mikrostrukturze tego specyficznego stopu gruboziarnista budowa krystaliczna prowadzi do powstania efektu skórki pomarańczowej podczas zaawansowanego polerowania. Rozbudowane, duże ziarna ujawniają się jako nierównomierne, łagodne wgłębienia i wypukłości natychmiast po usunięciu zewnętrznej warstwy tlenków. Zjawisko to skutecznie utrudnia uzyskanie idealnie lustrzanej tafli, wymuszając niekiedy powtórne, głębsze szlifowanie znacznie grubszym ścierniwem, co wiąże się ze stratą cennego kruszcu.
Segregowane fazy domieszek lub bardzo twarde wtrącenia obecne w strukturze wewnętrznej materiału powodują powstawanie specyficznych zaciągnięć, określanych w branży jako ogony komety. Pędzące narzędzie polerskie natrafia na niejednorodny, twardszy punkt, który stawia odczuwalnie większy opór, przez co miększe otoczenie zostaje wybrane znacznie głębiej. Z kolei niepożądana porowatość gazowa, powstająca najczęściej podczas procesu odlewania lub nieprawidłowego wyżarzania, pozostawia po polerowaniu drobne, matowe plamy oraz mikroskopijne kratery. Odpowiednie zarządzanie dynamiką topienia oraz czasem studzenia pozwala zagęścić siatkę krystaliczną, co bezpośrednio przekłada się na głęboki, jednolity połysk obrabianej powierzchni. Istotnym czynnikiem ryzyka pozostaje także zjawisko wewnętrznego utleniania miedzi, objawiające się kłopotliwymi czerwonymi przebarwieniami pod wpływem wysokiej temperatury obróbki ciernej.
Kryteria selekcji komponentów do spójnych serii jubilerskich
Świadoma decyzja o wdrożeniu konkretnej partii materiału do masowej produkcji wymaga dokładnej oceny, czy zarejestrowane odchylenia wymiarowe wpłyną na równomierny kontakt narzędzi w całym procesie wykańczania. Niewielkie wahania parametrów można bez obaw zaakceptować, jeśli nie powodują one widocznych dysproporcji po finalnym polerowaniu lub nałożeniu cienkich powłok ochronnych. Gdy jednak błędy geometrii wywołują lokalne przegrzewanie stopu lub nieoczekiwanie odsłaniają głęboką porowatość podpowierzchniową, konieczna staje się zmiana partii surowca albo wdrożenie uciążliwej obróbki wstępnej. Eliminacja tych problemów we wczesnej fazie ogranicza straty wynikające z odrzucenia gotowego wyrobu przez dział kontroli jakości.
Zaplanowana kolejność procesów szlifowania, chemicznego oczyszczania i ewentualnego nakładania szlachetnych powłok galwanicznych diametralnie modyfikuje widoczność drobnych różnic strukturalnych. Zaawansowany proces rodowania może z jednej strony skutecznie zamaskować mikroskopijne nierówności bazy, ale w przypadku źle przygotowanego podłoża paradoksalnie uwydatni wszelkie głębsze rysy i zmatowienia. Z tego względu tak ważna jest rygorystyczna weryfikacja właściwości fizycznych stopu na samym początku przyjmowania materiałów do zakładu.
Wykorzystując sprawdzone półfabrykaty do biżuterii ze srebra, nowoczesne pracownie zyskują stabilną bazę materiałową do montażu autorskich kolekcji. Funkcjonująca w Częstochowie hurtownia Silverina dostarcza na rynek B2B szeroki wybór komponentów, w tym łańcuszki siatkowe, tuby oraz niezawodne łączniki. Elementy te stanowią podstawę do tworzenia zróżnicowanych linii produktów dla wymagających odbiorców biznesowych.
Kategorie artykułów
Polecane artykuły

Przewóz zwierząt drogą lotniczą: zasady i procedury obsługi

Skuteczne narzędzie do nauki języka dla dzieci to questy.

Rzeźby w aranżacji przestrzeni konferencyjnych
